FDM 3D-Druck erklärt
Wie aus einem Kunststofffaden ein Bauteil wird, und warum die Lage im Drucker oft mehr zählt als das Material.
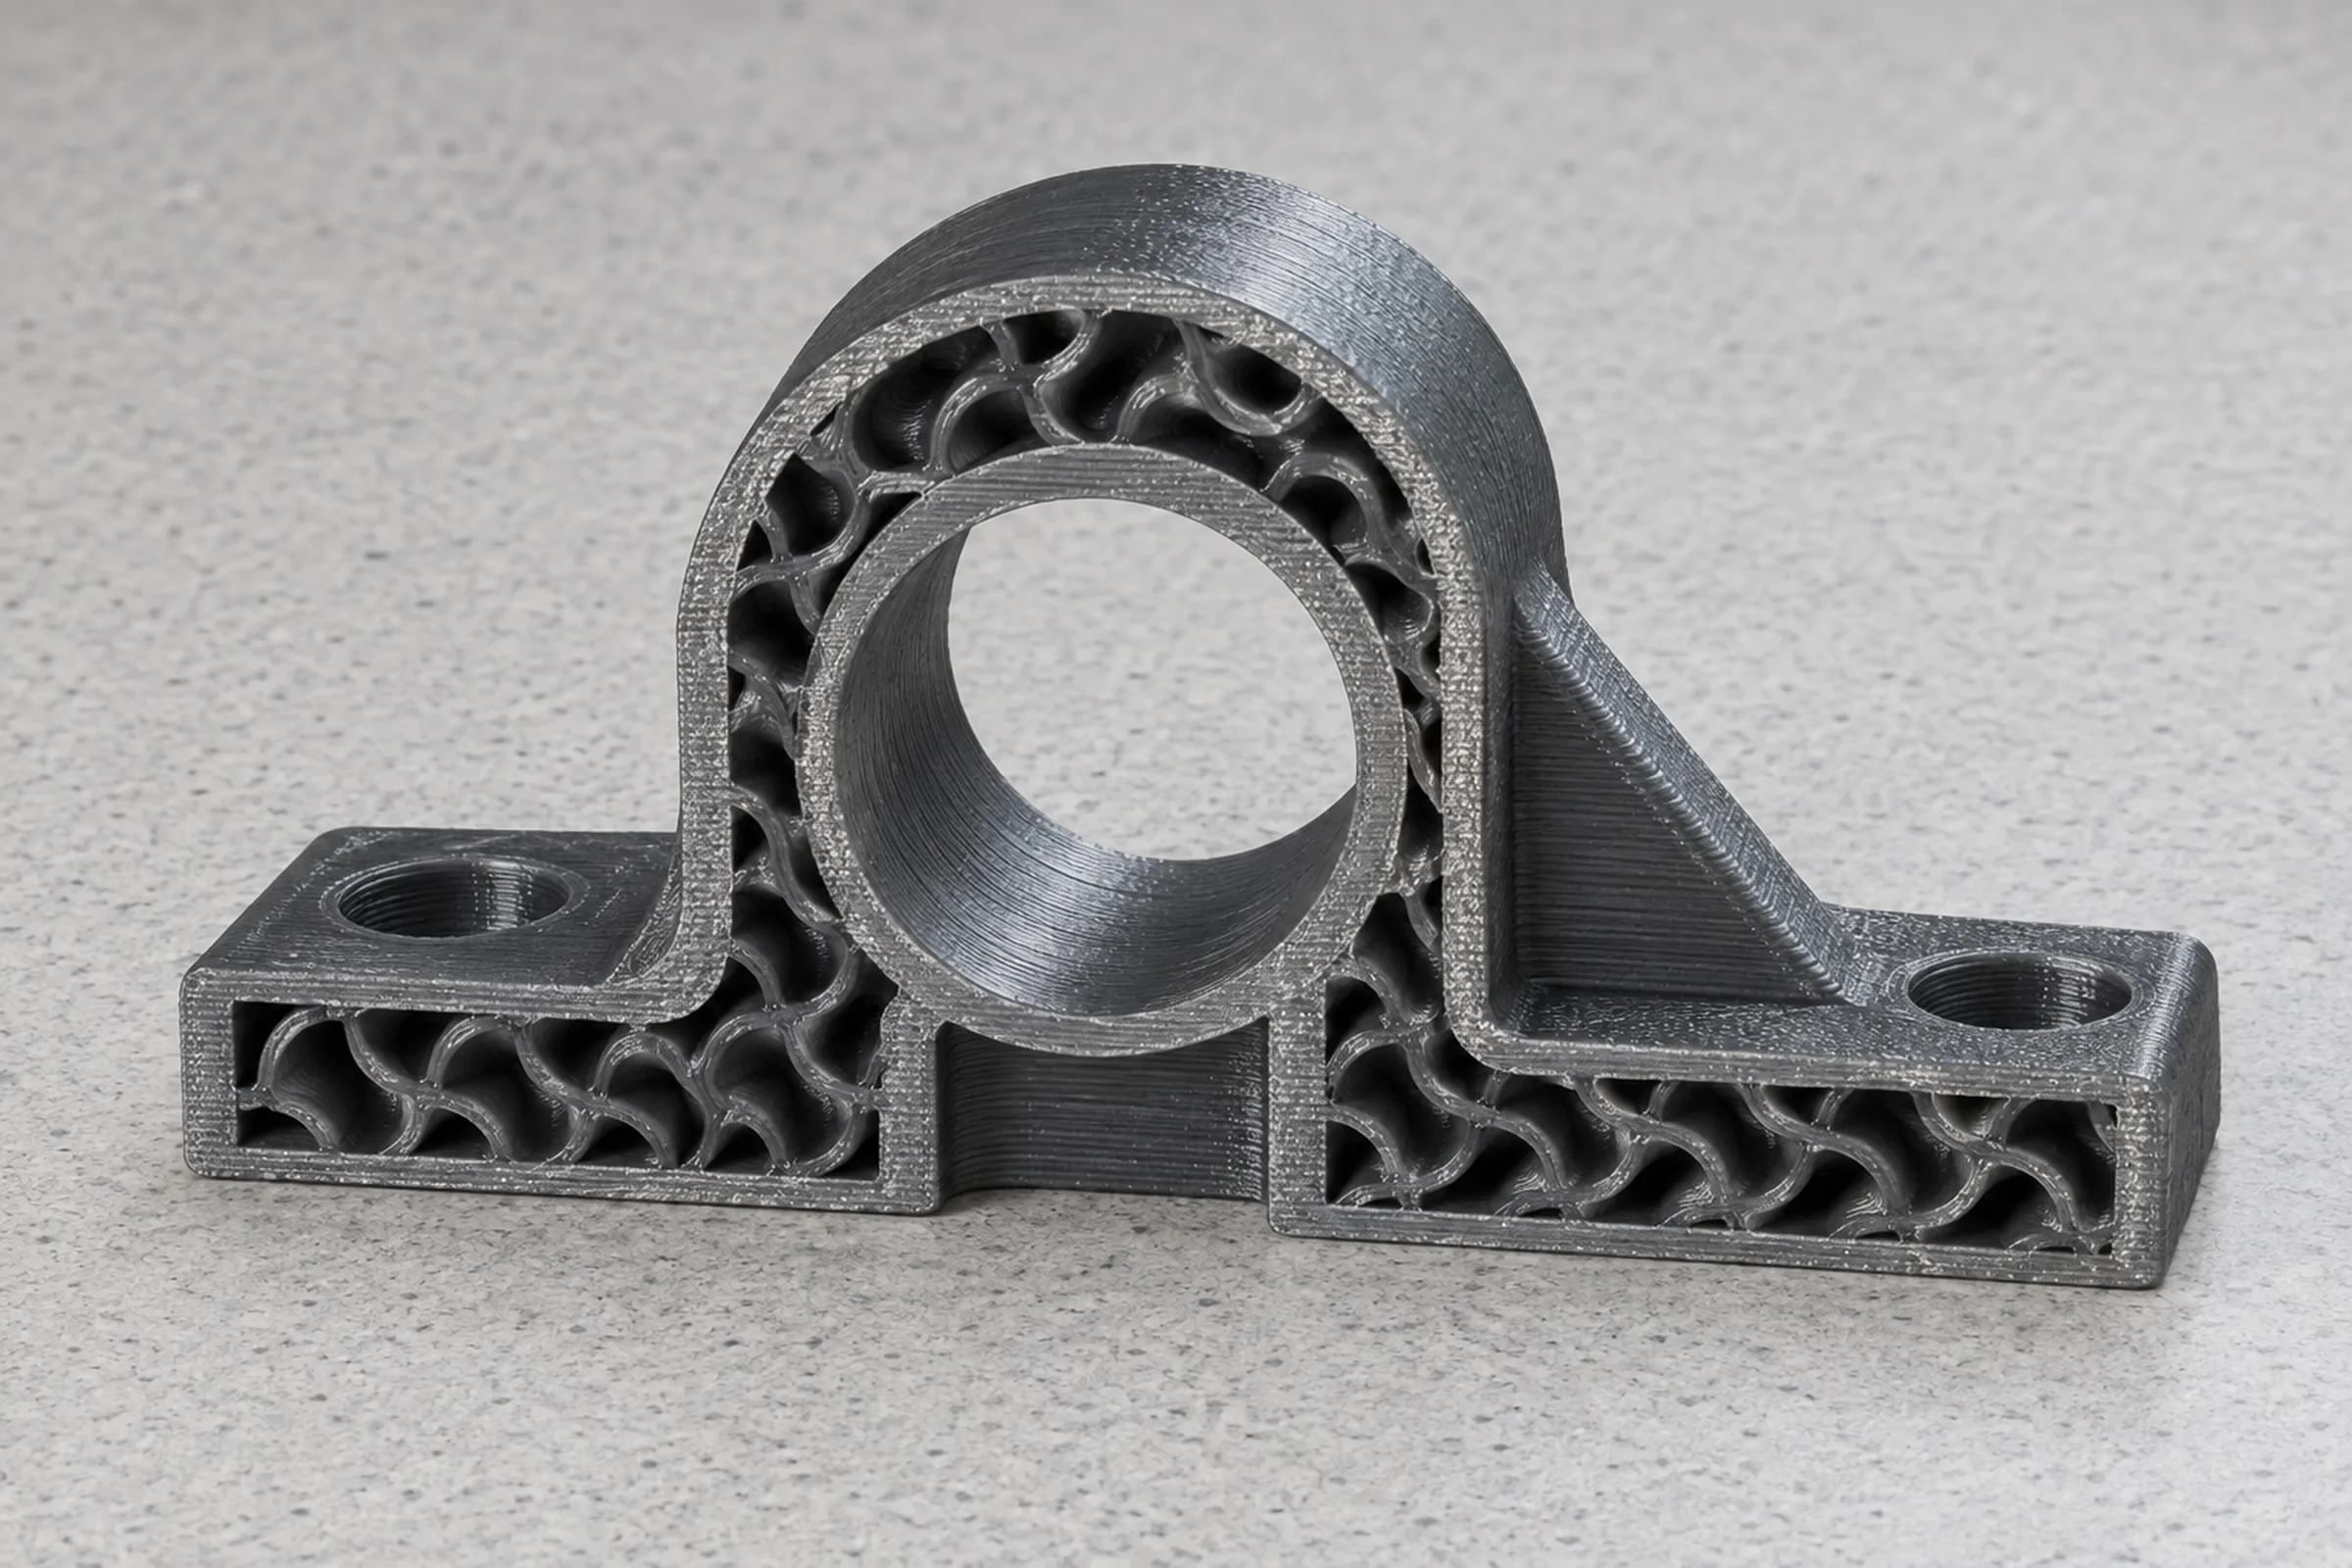
So entsteht ein FDM-Teil.
FDM steht für Fused Deposition Modeling. Das Prinzip kennt jeder, der schon einmal mit einer Heißklebepistole gearbeitet hat: Ein Kunststofffaden, das Filament, wird in einer Düse geschmolzen und als dünne Bahn abgelegt. Die Bahn erstarrt in Sekunden, die nächste legt sich daneben, die nächste Schicht darüber.
Bevor der Drucker startet, zerlegt ein Programm, der Slicer, das 3D-Modell in hunderte waagerechte Scheiben. Für jede Scheibe berechnet er den Weg der Düse: zuerst die Außenwände, dann die Füllung im Inneren.
Innen ist ein FDM-Teil deshalb selten massiv. Eine Gitterstruktur, das Infill, trägt die Wände. Für ein Anschauungsmodell reichen 15 bis 25 Prozent, ein belastetes Funktionsteil braucht 50 bis 80 Prozent.
Warum die Lage im Drucker zählt.
Ein FDM-Teil ist entlang seiner Bahnen deutlich belastbarer als quer zu den Schichten. Fachleute nennen das Anisotropie.
Innerhalb einer Schicht ist jede Bahn ein durchgehender Strang. Zwischen zwei Schichten hält dagegen nur die Verschmelzung der Oberflächen.
Ein Beispiel: Ein Winkel, stehend gedruckt, bricht unter Last genau an einer Schichtfuge. Derselbe Winkel liegend gedruckt hat seine Bahnen in Richtung der Kraft und hält deutlich mehr aus. Material, Füllgrad und Datei sind in beiden Fällen gleich.
Darum fragen wir bei belasteten Teilen, wo die Kraft angreift, und legen das Teil so in den Drucker, dass die Last entlang der Bahnen läuft. Das kostet nichts extra, entscheidet aber oft darüber, ob ein Teil hält.
Überhänge und Stützen.
Bis etwa 45 Grad trägt jede Schicht die nächste. Wird es flacher, hängt die Bahn in der Luft.
Für solche Überhänge druckt der Slicer Stützstrukturen, ein lockeres Gerüst, das nach dem Druck entfernt wird. Die Fläche darunter bleibt rauer als der Rest des Teils. Kurze waagerechte Brücken zwischen zwei Auflagen schafft FDM auch ohne Gerüst.
Oft genügt eine Fase statt einer waagerechten Kante, oder das Teil wird so gedreht, dass die Sichtfläche oben liegt. Das prüfen wir bei jeder Datei, bevor wir einen Preis nennen.
Schichthöhe: Optik gegen Zeit.
Die Schichthöhe liegt bei uns zwischen 0,1 und 0,3 Millimetern. Senkrechte Wände sehen bei jeder Höhe ähnlich aus. An Rundungen und flachen Schrägen entstehen dagegen kleine Stufen, weil jede Schicht gerade abgeschnitten ist. Je dünner die Schicht, desto feiner die Stufen.
Zeit
Halbe Schichthöhe heißt doppelt so viele Schichten und ungefähr doppelte Druckzeit. Für Vorrichtungen und Innenteile sind 0,2 bis 0,3 Millimeter die wirtschaftliche Wahl, für Sichtteile und Präsentationsmodelle lohnen sich 0,1 Millimeter.
Glatte Flächen
Wenn die Oberfläche wirklich glatt sein muss, gibt es zwei Wege: Wir schleifen und grundieren das Teil nach, oder wir fertigen es im SLA-Verfahren, das deutlich feinere Schichten erreicht.
Welches Material wofür.
Für FDM haben wir 40 technische Kunststoffe. Die Wahl ist einfacher, als die Zahl vermuten lässt, denn sie gehören zu vier Familien.
Standard
PLA, PETG
Einfach zu drucken und günstig. Für Modelle, Passproben und Teile ohne große Wärme. PLA wird ab etwa 60 °C weich, PETG hält etwas mehr aus und verträgt Feuchtigkeit.
Technisch
ABS, ASA, Polyamid, Polycarbonat
Für Wärme, Witterung und Verschleiß. ASA ist UV-beständig und gehört nach draußen, Polyamid ist zäh und verschleißfest, etwa für Zahnräder und Lager.
Faserverstärkt
zum Beispiel PLA-CF, PETG-CF
Kurze Kohlefasern machen das Teil steif und formstabil, die Oberfläche wird matt. Gut für Vorrichtungen, die sich nicht verbiegen dürfen.
Flexibel
TPU
Gummiartig und dehnbar. Für Dichtungen, Dämpfer und Griffe.
Richtig konstruieren.
Wandstärke
Mindestens 1,2 Millimeter. Dünnere Wände werden beim Druck instabil oder fehlen im fertigen Teil.
Passungen
0,2 bis 0,4 Millimeter Spiel je Seite für Teile, die ineinandergreifen. FDM druckt eher etwas zu groß, Passungen ohne Spiel klemmen.
Gewinde
Gedruckte Gewinde halten nur bei großen Durchmessern und wenig Last. Für alles andere setzen wir Gewindeeinsätze aus Messing ein.
Dateiformat
Wir verarbeiten STL, 3MF, STEP, IGES und OBJ. STL funktioniert immer, STEP-Dateien aus dem CAD wandeln wir selbst um.
Wo FDM an Grenzen kommt.
FDM ist stark bei Funktionsteilen. Wo es auf feinste Details oder glatte Flächen ankommt, ist SLA im Vorteil. Der direkte Vergleich:
| FDM | SLA | |
|---|---|---|
| Feine Details | Grenzen bei kleinen Schriften und dünnen Stegen | Filigrane Strukturen sauber abgebildet |
| Oberfläche | Schichtlinien sichtbar, Nacharbeit möglich | Glatt, ohne sichtbare Schichtstruktur |
| Toleranzen | ±0,1 bis 0,3 mm | ±0,05 bis 0,1 mm |
| Bauraum | Teile bis 350 × 320 mm, über 325 mm auf Anfrage, größere geteilt | 211,7 × 118,4 × 220 mm |
| Werkstoffe | 40 Kunststoffe, auch faserverstärkt | Harze: Standard, zäh, hochtemperaturfest |
Passt das zu Ihrem Bauteil?
Schicken Sie uns Datei oder Bauteil und schreiben Sie dazu, wofür es gebraucht wird. Wir prüfen die Machbarkeit und empfehlen Verfahren und Material.