SLA 3D-Druck erklärt
Wie flüssiges Harz unter Licht zu einem Bauteil wird, und warum SLA-Teile so glatt aus dem Drucker kommen.
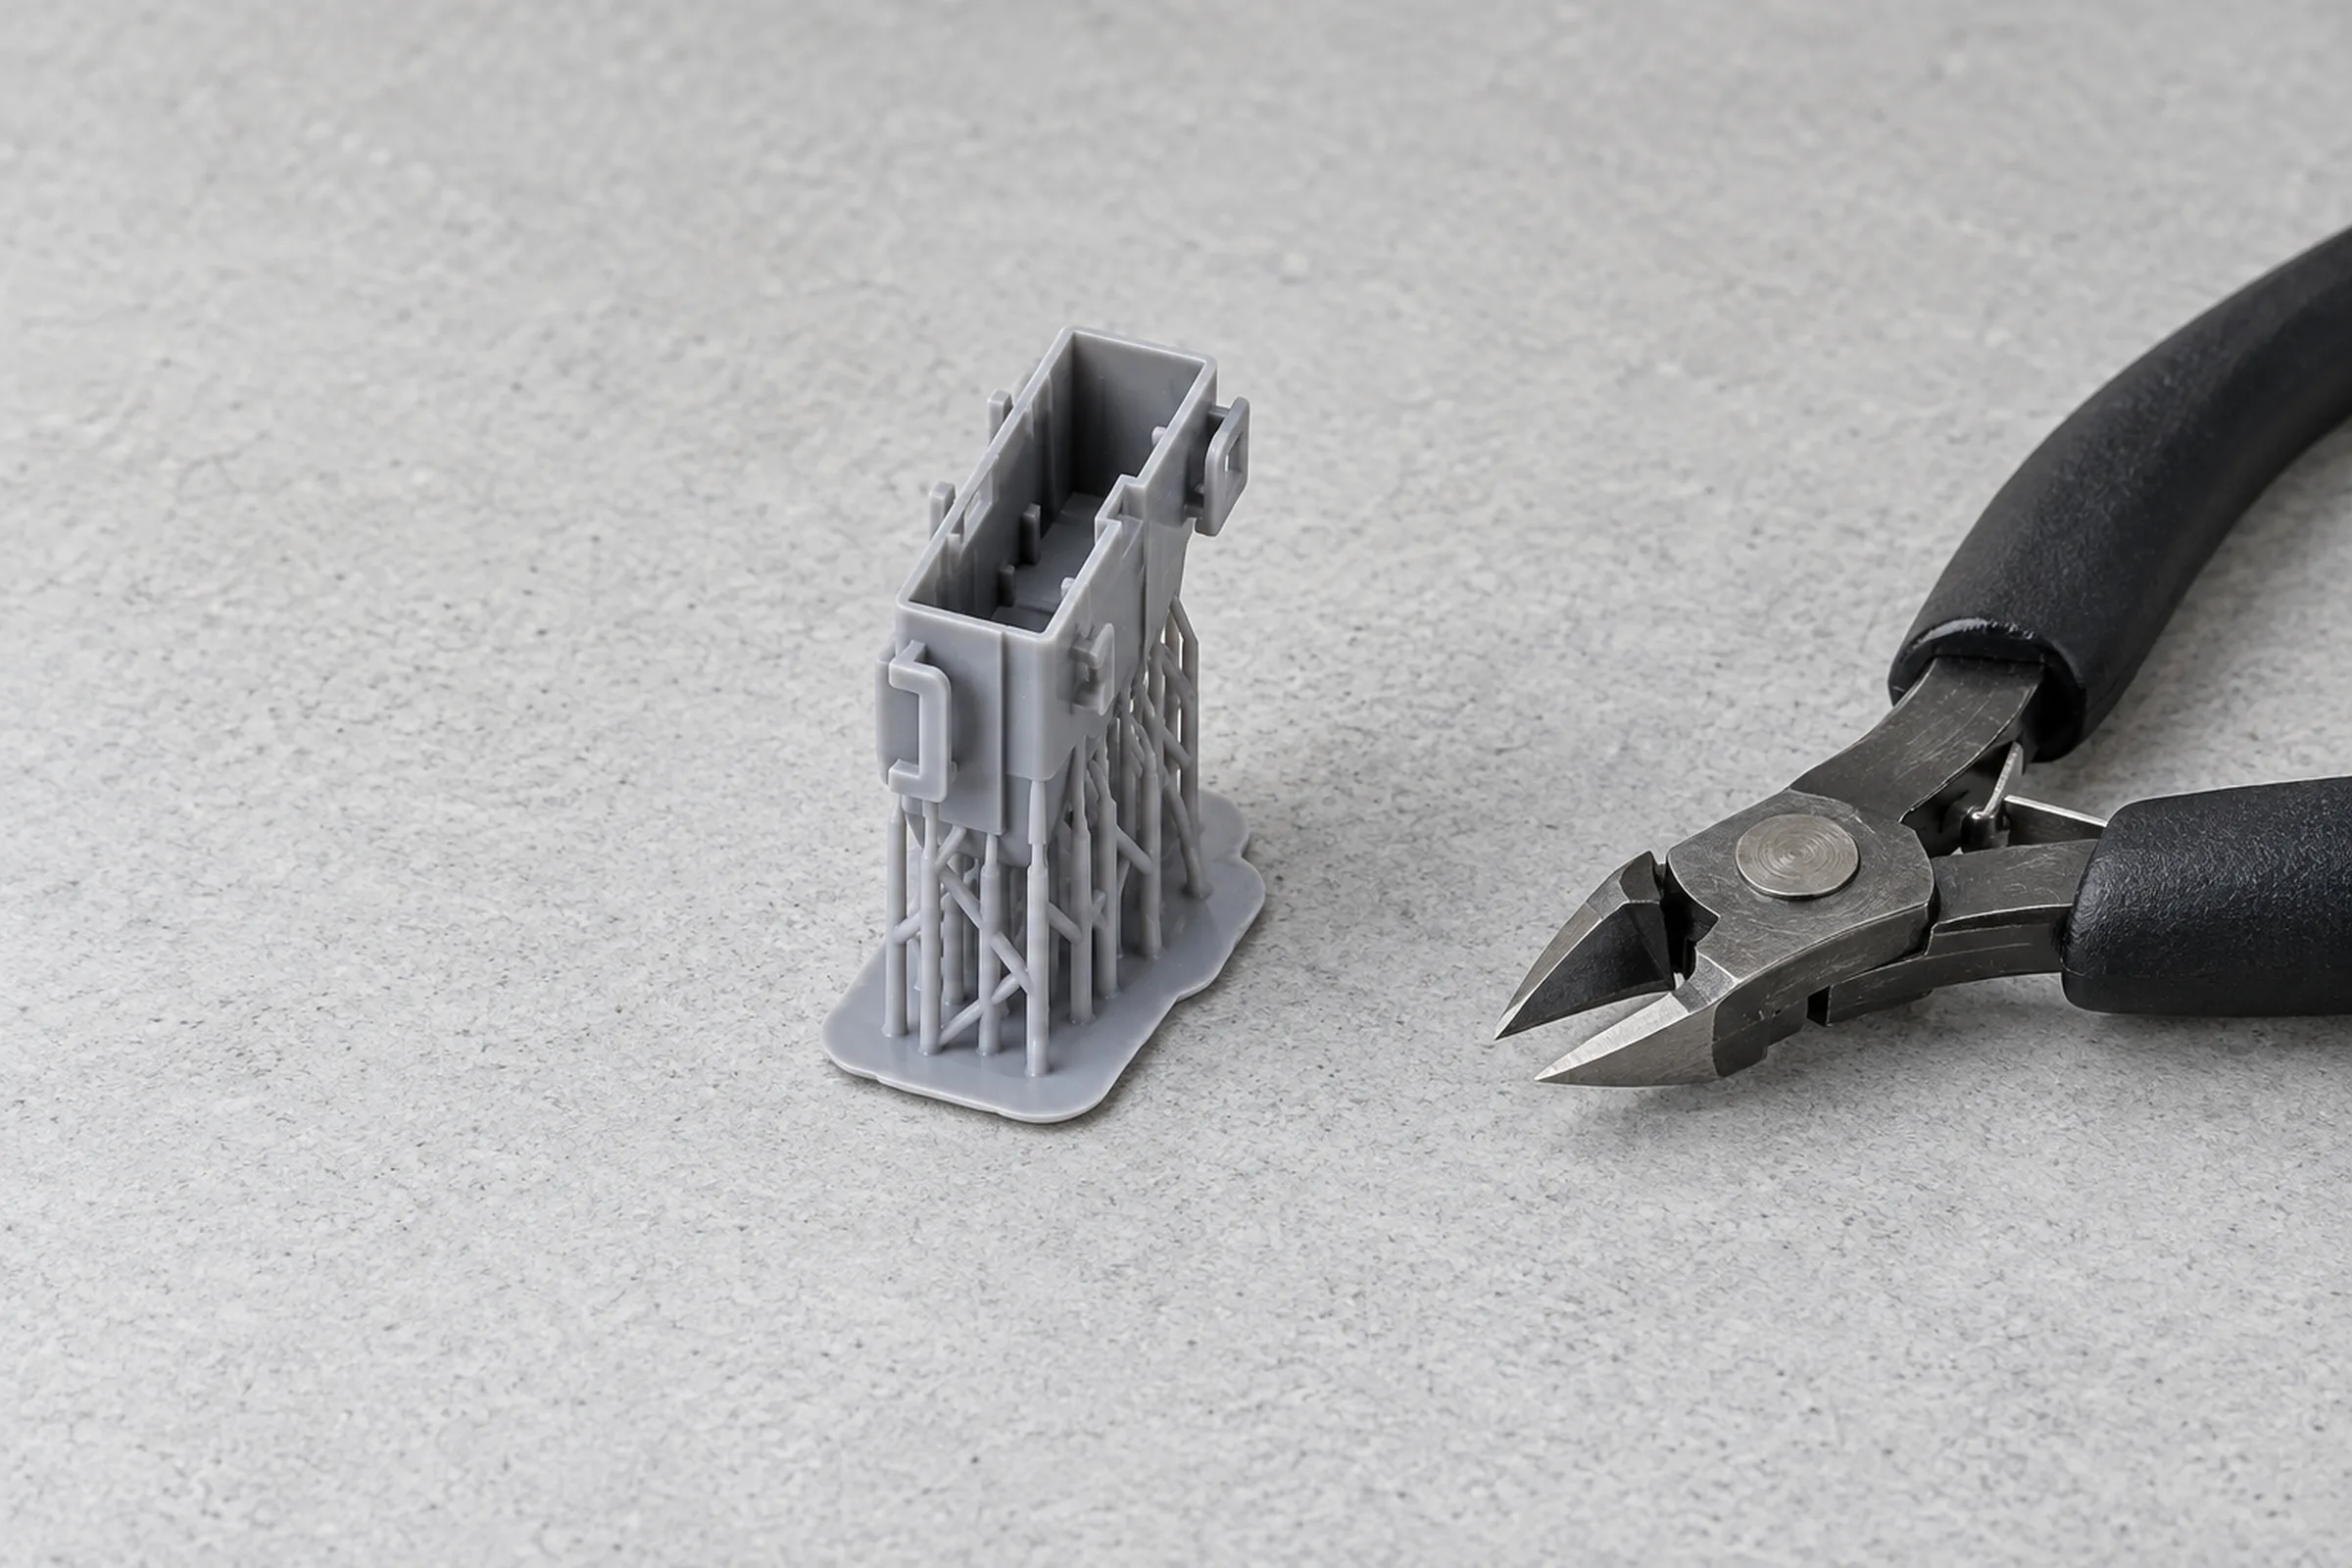
So entsteht ein SLA-Teil.
SLA steht für Stereolithografie. Statt Kunststoff zu schmelzen, arbeitet das Verfahren mit flüssigem Kunstharz, einem Photopolymer. Trifft UV-Licht auf das Harz, wird es an genau dieser Stelle fest.
Eine Bauplattform taucht von oben in eine Wanne mit Harz. Von unten belichtet eine Lichtquelle die erste Schicht in der Form des Querschnitts. Die Plattform hebt sich ein kleines Stück, frisches Harz fließt nach, die nächste Schicht wird belichtet. Das Teil wächst so kopfüber aus der Wanne.
Weil das Licht sehr fein gesteuert werden kann, entstehen Details, die eine Düse nicht ablegen könnte: scharfe Kanten, dünne Wände, kleine Schriften.
Warum die Oberfläche so glatt wird.
SLA arbeitet mit Schichten ab 0,025 Millimetern. Die Stufen, die man bei FDM an jeder Rundung sieht, sind hier mit bloßem Auge kaum zu erkennen.
Jedes schichtweise Verfahren nähert eine Rundung mit kleinen Stufen an. Je dünner die Schicht, desto feiner die Stufen. Bei FDM sind 0,1 bis 0,3 Millimeter üblich, bei SLA ein Bruchteil davon.
Dazu kommt: Eine gehärtete Harzschicht verbindet sich lückenlos mit der nächsten. Es gibt keine runden Bahnen, zwischen denen Rillen bleiben. Deshalb eignet sich SLA für Sichtteile, Designmuster und Teile, die später lackiert werden.
Nach dem Druck ist vor dem Fertigsein.
Ein SLA-Teil kommt nicht fertig aus dem Drucker. Diese Schritte gehören immer dazu, wir übernehmen sie vollständig.
Schritt 1: Drucken
Das Teil hängt an der Bauplattform. Es ist noch nicht voll ausgehärtet und mit flüssigem Harz benetzt.
Schritt 2: Waschen
Ein Alkoholbad löst das überschüssige Harz von der Oberfläche und aus feinen Vertiefungen.
Schritt 3: Nachhärten
Unter UV-Licht härtet das Teil vollständig aus. Erst jetzt erreicht es seine volle Festigkeit.
Schritt 4: Stützpunkte entfernen
Die kleinen Kontaktstellen zur Plattform werden abgetrennt und bei Bedarf verschliffen.
Welches Harz wofür.
Harz ist nicht gleich Harz. Die Rezeptur entscheidet, ob ein Teil besonders fein, zäh oder hitzefest wird.
Standard
Ansichtsmodelle, Passproben
Feinste Details und glatte Oberflächen ohne sichtbare Schichtstufen. Spröde und vergilbt unter UV-Licht, also für Ansicht und Passform, nicht für Belastung.
Zäh
Funktionsprototypen, Montageteile
Bricht nicht beim ersten Sturz: gibt nach, statt zu splittern, ähnlich wie ABS. Die Details sind minimal gröber als beim Standardharz.
Hochtemperatur
Teile, die Wärme sehen
Formstabil, wo Standardharz weich wird, und sehr steif. Dafür spröde: Es verträgt Wärme, aber keine Schläge.
Maßhaltig bis ins Detail.
±0,05 bis 0,1 Millimeter. Deutlich enger als FDM.
Diese Genauigkeit macht SLA zur ersten Wahl, wenn ein gedrucktes Teil zu Bauteilen aus anderen Verfahren passen muss, etwa zu gefrästen oder gespritzten Gegenstücken.
Für Steckverbindungen und Schnappverschlüsse planen Sie trotzdem 0,1 bis 0,2 Millimeter Spiel ein. Harz schrumpft beim Aushärten minimal, und ganz ohne Spiel klemmt jede Passung.
Wie genau ein Teil wird, hängt auch von seiner Lage im Drucker ab. Wir richten es so aus, dass kritische Maße und Sichtflächen nicht an Stützpunkten liegen.
Wofür sich SLA eignet.
Sichtteile und Designmuster
Teile, die gezeigt werden und nach Serienprodukt aussehen sollen.
Passproben mit feinen Merkmalen
Wenn kleine Rastnasen, Stege oder Schriften stimmen müssen.
Urmodelle und Gussmuster
Vorlagen für Silikonformen und verlorene Formen im Präzisionsguss.
Kleinteile und Feinmechanik
Miniaturen, kleine Gehäuse und Bauteile, bei denen FDM an Grenzen stößt.
Wo SLA an Grenzen kommt.
Glatt und genau heißt nicht automatisch belastbar. Drei Punkte, die man kennen sollte:
| Was das bedeutet | Die Alternative | |
|---|---|---|
| Standardharze sind spröde | Unter dauerhafter mechanischer Last kann ein Teil aus Standardharz brechen. | Zähes Harz, oder FDM mit einem technischen Kunststoff. |
| Sonne und UV | Harzteile können unter dauerhafter Sonneneinstrahlung vergilben und verspröden. | Für draußen: ASA oder ASA-CF im FDM-Verfahren. |
| Kleinerer Bauraum | Unser SLA-Drucker fertigt Teile bis 211,7 × 118,4 × 220 mm, also bis 22 cm am Stück. | Größere Teile teilen oder im FDM-Verfahren fertigen. |
Passt das zu Ihrem Bauteil?
Schicken Sie uns Datei oder Bauteil und schreiben Sie dazu, wofür es gebraucht wird. Wir prüfen die Machbarkeit und empfehlen Verfahren und Harz.