FDM oder SLA? Welches Verfahren passt zu Ihrem Bauteil.
Beide Verfahren bauen schichtweise auf, lösen aber unterschiedliche Aufgaben. Woran sich die Entscheidung festmachen lässt.
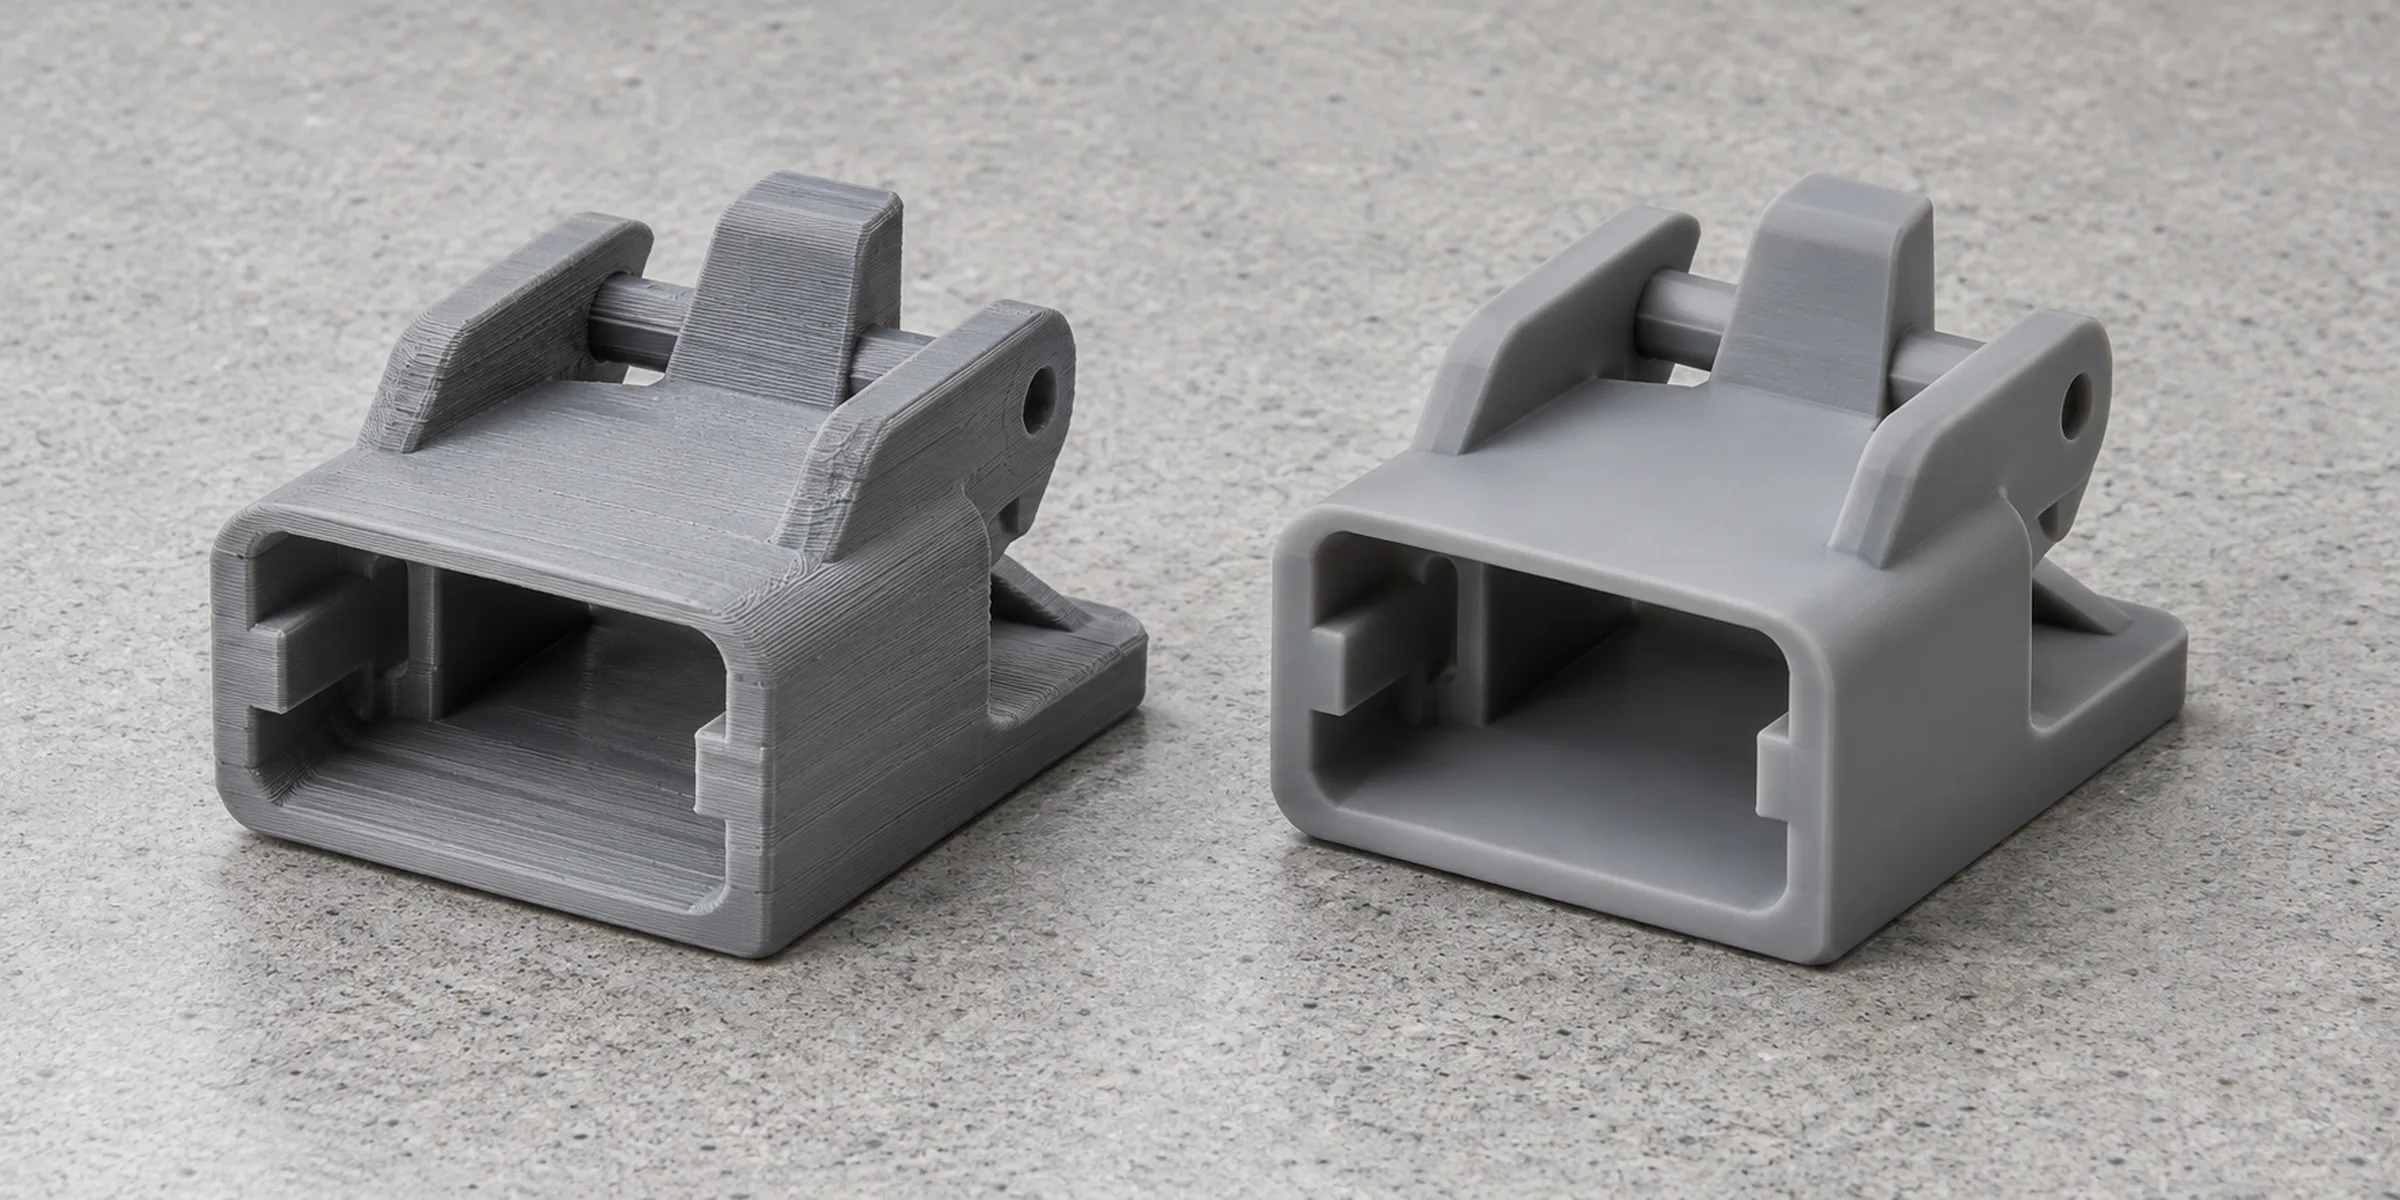
Wer ein Bauteil fertigen lassen will, landet früher oder später bei dieser Frage. Die kurze Antwort: FDM für Teile, die halten müssen, SLA für Teile, auf die man genau schaut. Die lange Antwort erklärt, warum das so ist und wo die Grenze verläuft.
Zwei Wege, Schicht für Schicht
FDM, kurz für Fused Deposition Modeling, arbeitet mit Kunststofffäden. Ein beheizter Druckkopf schmilzt das Material und legt es in Bahnen ab, Schicht für Schicht. SLA, die Stereolithografie, geht einen ganz anderen Weg: Flüssiges Kunstharz wird von UV-Licht punktgenau gehärtet, und das Teil wächst kopfüber aus einer Wanne.
Aus diesem Unterschied im Prinzip folgt fast alles andere: wie genau ein Teil wird, wie glatt, wie belastbar und wie groß es sein darf. Die wichtigsten Werte im direkten Vergleich:
| Merkmal | FDM | SLA |
|---|---|---|
| Toleranzen | ±0,1 bis 0,3 mm | ±0,05 bis 0,1 mm |
| Schichthöhe | 0,1 bis 0,3 mm | ab 0,025 mm |
| Oberfläche | Schichtlinien sichtbar | Glatt, feinteilig |
| Werkstoffe | 40 Kunststoffe von PLA bis PPS-CF | Harze: Standard, zäh, hochtemperaturfest |
| Bauraum | 325 × 320 × 325 mm, größere Teile geteilt | 211,7 × 118,4 × 220 mm |
| Nachbearbeitung | Optional | Waschen und Nachhärten immer nötig |
| Belastbarkeit | Hoch, je nach Werkstoff | Mittel, Standardharze sind spröde |
Wann FDM die richtige Wahl ist
Für die meisten technischen Anwendungen ist FDM die wirtschaftlichere und robustere Wahl. Das gilt für funktionale Prototypen, bei denen Festigkeit und Passung mehr zählen als die glatteste Oberfläche. Und es gilt für große Bauteile: Der Bauraum ist deutlich größer, und längere Teile lassen sich teilen und fügen.
Auch Kleinserien sprechen für FDM, weil weder Werkzeug noch Mindestmenge nötig sind. Dazu kommt die Auswahl an Werkstoffen, flexibel mit TPU, witterungsbeständig mit ASA, steif mit faserverstärkten Typen. Und schließlich Vorrichtungen und Ersatzteile, die im Betrieb täglich benutzt werden.
Wann SLA überzeugt
SLA spielt seine Stärke dort aus, wo man genau hinsieht. Am deutlichsten zeigt sich das an einer Rundung: Jede Schicht ist gerade abgeschnitten, und je dicker sie ist, desto sichtbarer werden die Stufen.
Deshalb ist SLA die erste Wahl für Sichtteile und Designmuster, für filigrane Strukturen mit dünnen Wänden und scharfen Kanten, für Passproben mit sehr feinen Merkmalen und für Urmodelle, von denen Silikonformen abgenommen werden.
Zwei oft übersehene Einschränkungen
So überzeugend die Oberfläche ist: Zwei Eigenschaften von Harz sollte man kennen, bevor man sich festlegt.
Standardharze sind spröde, und Sonne vertragen sie schlecht.
Ein SLA-Teil, das dauerhaft mechanisch belastet wird, ist selten die richtige Entscheidung. Dafür gibt es zähes Harz, und oft ist FDM mit einem technischen Kunststoff die bessere Lösung. Außerdem können Harzteile unter dauerhafter Sonneneinstrahlung vergilben und verspröden. Für den Außeneinsatz empfehlen wir deshalb ASA oder ASA-CF im FDM-Verfahren.
Fazit
Für Funktionsteile, Vorrichtungen und alles, was halten muss, ist FDM die richtige Wahl. Für Teile, die gesehen werden, feine Details tragen oder engere Toleranzen als ±0,1 Millimeter brauchen, ist es SLA.
Und wenn Sie zwischen beiden schwanken: Schicken Sie uns die Datei. Die Empfehlung des Verfahrens gehört bei uns zur Anfrage.